Le petit gestionnaire de l'atelier RFID
2026-09-17
Le petit gestionnaire de l'atelier RFID
Le terme « Assistant d'atelier RFID » désigne généralement la collecte automatique des données de statut en temps réel pour les personnes, les machines, les matériaux, les méthodes et les environnements dans l'atelier à l'aide de la RFID, remplaçant la numérisation manuelle et le remplissage de formulaires. Pour le mettre en œuvre efficacement, l'accent principal repose sur quatre aspects clés :
1. Concentrez-vous d'abord sur une seule chose, ne commencez pas par tout le domaine
Scénarios typiques classés par rapport entrée-sortie :
Flux des en-cours de fabrication (WIP) et mise en attente des processus — Le plus précieux, résolvant directement « Où est la cargaison et à quelle étape du processus est-elle bloquée »
Dispositifs de fixation/matrices/palettes — le plus grand gain de temps lors de la recherche d'articles
Permissions d'accès pour le personnel entrant dans les zones clés et les zones dangereuses
Inventaire des produits finis, entrées/sorties et vérification des expéditions
Inspections d'équipement et registres de maintenance
Il est recommandé de sélectionner d'abord une ligne de production ou un atelier comme projet pilote, puis de le répliquer après une mise en œuvre réussie.
2. Sélectionnez la bande de fréquence et l'étiquette correctes
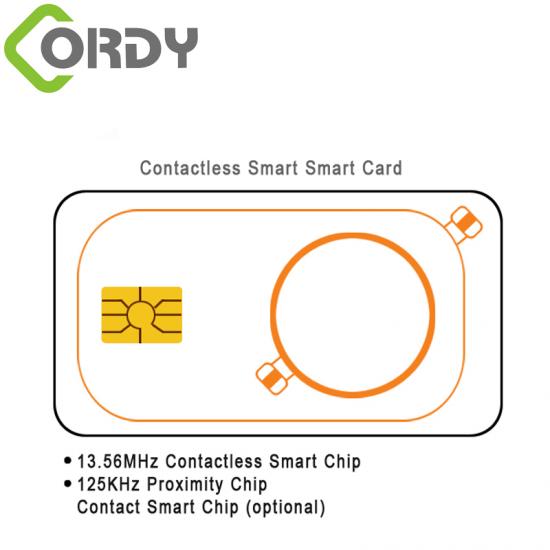
Haute fréquence HF (13,56 MHz) : Courte portée, capacité anti-métal modérée, adaptée à la lecture de cartes aux postes de travail et aux tables d'outillage
Ultra-haute fréquence UHF (860–960 MHz) : Longue portée de lecture, capable de lecture par lots, adaptée aux palettes, aux en-cours de fabrication et aux portes d'accès, ce qui en fait le choix dominant dans les ateliers
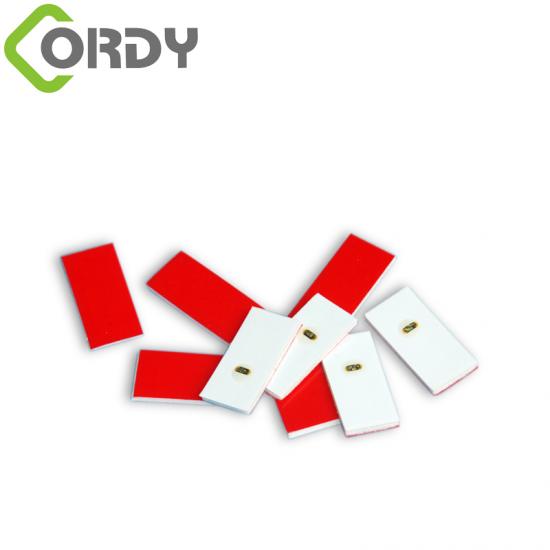
Les pièces métalliques et les environnements métalliques doivent être étiquetés avec des étiquettes anti-métal ou des matériaux anti-métal flexibles ; sinon, ils ne pourront pas être lus
Pour les environnements à haute température, contaminés par de l'huile et sujets aux vibrations, sélectionnez les boîtiers correspondants (tels que des étiquettes PCB résistantes aux hautes températures et des boîtiers moulés par injection)
3. La disposition détermine le succès ou l'échec
Lecteur de type sas / tunnel : identification par lot lors de l'entrée et de la sortie
Lecteur de poste de travail ou appareil portatif : confirmation du poste de travail
La clé est de contrôler la lecture croisée : la diaphonie des signaux entre les postes de travail adjacents est le piège le plus courant dans l'atelier, qui peut être résolu par le réglage de la puissance, l'orientation de l'antenne, le blindage et le filtrage logique
Le réseau et l'alimentation électrique sont planifiés à l'avance, avec l'utilisation de PoE ou de commutateurs industriels dans les environnements industriels
4. Les données doivent être appliquées là où elles peuvent être utilisées
Les étiquettes ne sont que le point d'entrée ; la valeur réside dans le système dorsal : connecter les événements RFID aux systèmes MES/WMS/sur mesure et créer des tableaux de bord — distribution des en-cours, temps de cycle des processus, alertes de séjour anormal et exactitude des stocks. Sans intégration système, la RFID n'est qu'un lecteur de code-barres plus coûteux.
Pièges courants
L'achat de matériel seul sans intégration système rend les données illisibles à la fin
Le placement des étiquettes est incohérent, ce qui entraîne des lectures manquées
Viser un taux de lecture de 100 % dès le départ entraîne des coûts exorbitants ; en réalité, 98 % et plus avec une compensation logique suffisent
En faisant abstraction de l'environnement électromagnétique, les convertisseurs de fréquence et les soudeuses d'atelier peuvent perturber les fréquences UHF
 français
 English
 русский
 español
 português
 العربية
 한국의
 Türkçe
 ไทย
 Tiếng Việt